E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, 장쑤성, 중국 | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


광섬유 케이블 제작 방법: 핵심 프로세스 설명
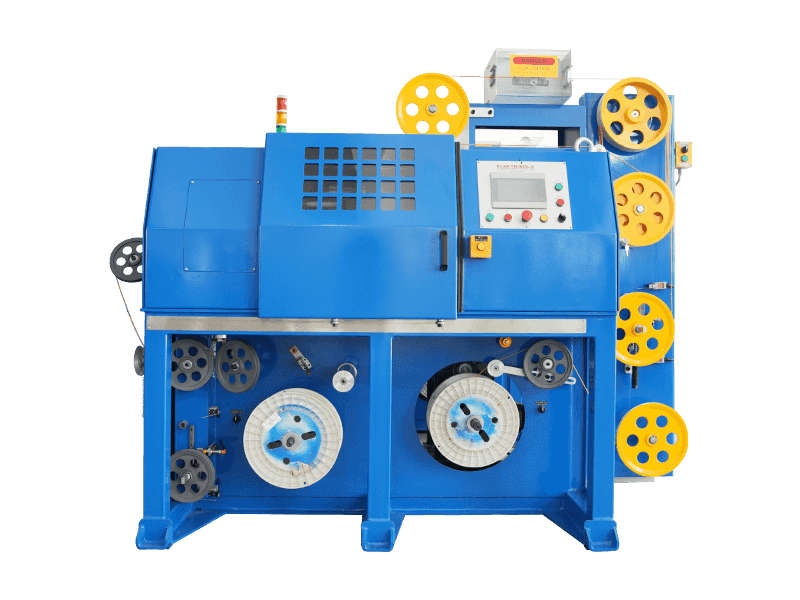
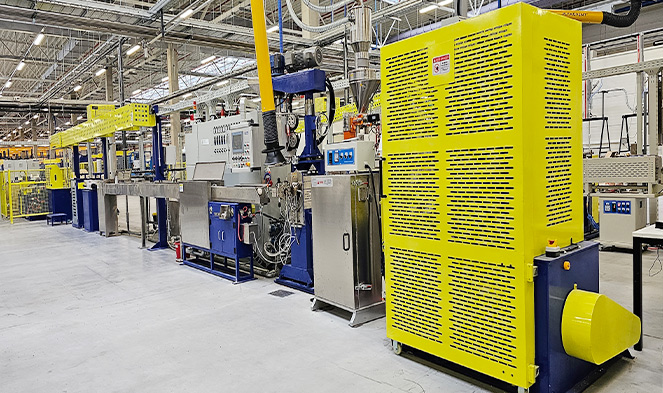
광섬유 케이블은 초순수 유리나 플라스틱을 광섬유라고 불리는 머리카락처럼 얇은 가닥으로 끌어당겨 보호층으로 코팅한 다음 이를 묶어 완성된 케이블 어셈블리로 재킷 처리하여 만들어집니다. 원시 실리카부터 배치 가능한 케이블까지 전체 프로세스에는 극도의 정밀도, 제어된 환경 및 특수 압출 기계가 포함됩니다. 2차 코팅 및 케이블링 작업의 핵심은 와이어 및 케이블 압출기 , 깨지기 쉬운 광섬유 주위에 고속 및 미크론 수준의 정확도로 폴리머 재킷과 완충 코팅을 적용하는 기계입니다.
제조 순서는 광섬유 드로잉(원시 광섬유 생산)과 케이블 구성(섬유를 견고하고 배포 가능한 제품으로 조립)의 두 가지 광범위한 단계로 나눌 수 있습니다. 두 단계 모두 엄격하게 제어되는 재료, 온도 및 기계적 허용 오차를 요구합니다. 사소한 오염이나 장력 변화도 단일 모드 광섬유에 대한 ITU-T G.652와 같은 엄격한 표준을 충족해야 하는 킬로미터당 데시벨(dB/km)로 표시되는 신호 손실 성능을 저하시킬 수 있습니다.
프리폼으로 시작하기: 모든 광섬유의 기초
제조 공정은 압출 장비가 작동하기 오래 전에 시작됩니다. 첫 번째 단계는 프리폼 — 일반적으로 길이가 1~2m, 직경이 80~200mm인 견고한 유리 실린더로 훨씬 더 큰 규모로 완성된 섬유의 굴절률 프로파일을 정밀하게 반영합니다.
변형 화학 기상 증착(MCVD)
가장 널리 사용되는 프리폼 제조 방법 중 하나는 Bell Labs에서 개발한 MCVD(Modified Chemical Vapor Deposition)입니다. 이 공정에서는 회전하는 실리카 튜브가 산수소 토치를 사용하여 외부에서 약 1,600°C까지 가열됩니다. 일반적으로 사염화규소(SiCl₄) 및 사염화게르마늄(GeCl₄)과 같은 기체 전구체가 튜브를 통해 흐르고 반응하여 내벽에 유리 그을음 층을 형성합니다. 게르마늄 도핑은 클래딩에 비해 코어의 굴절률을 높여 내부 전반사를 통해 광 유도를 가능하게 합니다.
외부 증기 증착(OVD) 및 VAD
북미 제조업체는 회전하는 맨드릴 외부에 그을음이 증착되는 OVD(외부 증기 증착)를 선호하는 경우가 많습니다. 일본 제조업체는 지속적인 프리폼 생산이 가능하고 대규모 생산에 적합한 VAD(Vapor Axial Deposition)를 개척했습니다. 각 방법은 약 1,500°C의 소결로에서 통합되어야 하는 다공성 그을음 프리폼을 생성합니다. 이 프리폼은 드로잉 준비가 된 조밀하고 기포 없는 유리 실린더로 붕괴됩니다.
단일 프리폼은 다음 어디에서나 산출될 수 있습니다. 2,500~5,000km 이상 완성된 광섬유의 크기는 프리폼 크기와 대상 섬유 직경 125마이크로미터에 따라 다릅니다.
파이버 드로잉 타워: 유리를 미크론 단위의 얇은 가닥으로 끌어당기기
프리폼이 준비되면 섬유 드로잉 타워(Fiber Drawing Tower)에 로드됩니다. 키 20~30미터 . 프리폼의 팁은 흑연 또는 지르코니아 저항 용광로에서 약 2,000°C로 가열되어 부드러워지고 용융된 "넥다운(neck-down)" 영역을 형성합니다. 아래의 중력과 전동 캡스턴은 다음의 인발 속도로 연화 유리를 연속 필라멘트로 끌어당깁니다. 초당 10~25미터 현대의 높은 처리량 시스템에서.
인라인 레이저 마이크로미터는 섬유 직경을 실시간으로 지속적으로 측정합니다. 피드백 루프는 드로잉 속도를 밀리초 단위로 조정하여 목표 외경을 유지합니다. 125 ± 1 마이크로미터 . 이 허용 오차(대략 사람 머리카락 한 가닥의 너비)를 벗어나면 스플라이스와 커넥터에서 신호 반사가 발생하여 네트워크 성능이 저하됩니다.
1차 코팅 적용
섬유가 용광로 영역을 빠져나간 직후, 표면과 접촉하기 전에 1차 코팅 장치를 통과합니다. 두 겹의 UV 경화 아크릴레이트가 순차적으로 적용됩니다. 즉, 마이크로벤딩에 대해 섬유를 완충시키는 부드러운 내부 기본 코팅(낮은 모듈러스, ~0.5MPa)과 기계적 보호를 제공하는 더 단단한 외부 기본 코팅(높은 모듈러스, ~500-900MPa)입니다. 코팅은 외경을 125 µm에서 대략 125 µm로 가져옵니다. 245~250μm . 두 층 모두 UV 램프 아래에서 거의 즉시 경화되며, 코팅된 섬유는 테이크업 드럼에 감겨집니다.
새로 인발된 깨끗한 실리카 섬유의 인장 강도는 800,000psi(5.5GPa) — 무게 면에서 강철보다 훨씬 강하지만 오염이나 물리적 접촉으로 인한 표면 결함으로 인해 품질이 급격히 저하됩니다. 이것이 전체 드로잉 및 코팅 공정이 일반적으로 클래스 1000(ISO 6) 이상의 클린룸 환경에서 이루어지는 이유입니다.
2차 코팅 및 착색: 케이블링용 섬유 준비
연신 후 250μm 코팅 섬유는 추가 가공을 거쳐 케이블에 통합됩니다. 이 2차 처리 단계는 와이어 및 케이블 압출기 장비의 중심이 됩니다.
타이트 버퍼링
실내, 플레넘 및 라이저 케이블에서 흔히 볼 수 있는 타이트 버퍼 구조에서는 열가소성 2차 버퍼가 1차 코팅 섬유 위로 직접 압출되어 외부 직경이 900μm . 압출은 섬유와 완충층 사이의 동심도를 유지하기 위해 정확한 크기의 크로스헤드 다이가 있는 소형 와이어 및 케이블 압출기에서 수행됩니다. 일반적으로 사용되는 재료에는 필요한 화염 및 연기 등급에 따라 PVC, PVDF(Kynar) 또는 나일론이 포함됩니다.
느슨한 튜브 구조
실외 및 장거리 케이블의 경우 느슨한 튜브 디자인이 지배적입니다. 와이어 및 케이블 압출기는 2~24개의 섬유 그룹 주위에 작은 플라스틱 튜브(보통 폴리프로필렌 또는 폴리부틸렌 테레프탈레이트(PBT))를 형성합니다. 튜브는 섬유 다발보다 약간 크며, 그 공간은 수분 차단 젤(요변성 석유 화합물 또는 건식 수분 차단 테이프)로 채워져 있습니다. 느슨한 튜브는 섬유가 내부에서 자유롭게 움직일 수 있도록 하여 외부의 기계적 변형으로부터 섬유를 격리시킵니다.
섬유 착색
케이블 내의 개별 광케이블을 식별할 수 있도록 각 광케이블은 TIA-598 또는 IEC 60304 표준에 따라 색상으로 구분됩니다. 착색 공정에서는 250μm 기본 코팅 위에 얇은 UV 경화 잉크(일반적으로 두께 5μm 미만)를 적용합니다. 전용 잉크 어플리케이터 또는 결합된 채색 및 되감기 라인이 원래 그리기 속도와 일치하는 속도로 이 단계를 처리합니다. 12가지 표준 색상 주기는 파란색, 주황색, 녹색, 갈색, 슬레이트, 흰색, 빨간색, 검은색, 노란색, 보라색, 장미색, 청록색입니다.
케이블 연선: 섬유를 구조화된 어셈블리로 결합
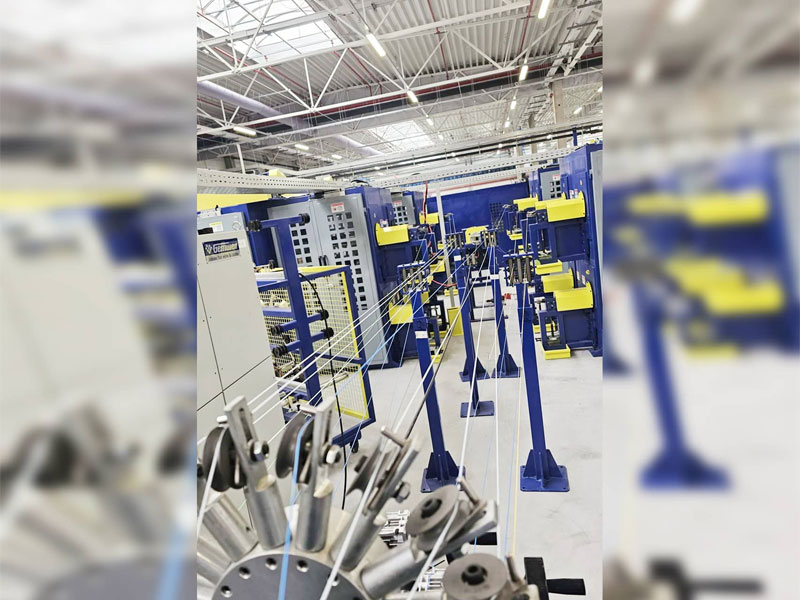
개별 완충 섬유 또는 느슨한 튜브는 연선 기계에서 다중 섬유 케이블로 조립됩니다. 이 단계에서는 완성된 케이블의 전체 섬유 수, 기계적 성능 및 물리적 구성을 결정합니다.
느슨한 튜브 설계에서는 각각 2~24개의 섬유를 포함하는 여러 튜브가 중앙 강도 부재(가장 일반적으로 유리 강화 플라스틱(GRP) 막대 또는 아라미드 원사 묶음) 주위에 나선형 또는 SZ(역진동) 패턴으로 꼬여 있습니다. SZ 연선을 사용하면 전체 케이블을 풀지 않고도 각 튜브에 독립적으로 접근할 수 있으며 이는 현장 접합의 주요 이점입니다.
또 다른 일반적인 아키텍처인 리본 케이블은 매트릭스 재료와 나란히 결합된 4, 6, 8 또는 12개의 섬유로 구성된 평면 배열을 사용한 다음 여러 리본을 중앙 튜브 또는 슬롯 코어에 쌓습니다. 리본 케이블은 수용 가능 6,000개 이상의 섬유 단일 케이블 피복으로 고밀도 중앙 사무실 배포 및 데이터 센터 트렁크 케이블에 매우 효율적입니다.
| 건축 유형 | 섬유 완충기 | 섬유 개수 범위 | 일반적인 응용 |
|---|---|---|---|
| 타이트 버퍼링됨 | 900μm over 250 µm | 2~144 | 실내, 구내, 플레넘 |
| 느슨한 튜브 | 젤로 채워진 PBT 튜브 | 2–864 | 외부 공장, 장거리 |
| 리본 | 매트릭스 결합 어레이 | 72–6,912 | 데이터 센터, 중앙 사무실 |
| 중앙관(유니튜브) | 젤로 채워진 단일 튜브 | 2~24 | 네트워크 액세스, FTTH 삭제 |
재킷 적용 분야에서 와이어 및 케이블 압출기의 역할
연선 후 케이블 코어는 케이블의 환경 적합성을 결정하는 최종 보호 층인 외부 재킷을 받습니다. 가장 눈에 띄는 적용 사례입니다. 와이어 및 케이블 압출기 광섬유 제조 라인에서 난연성, UV 저항성, 파쇄 강도 및 설치 성능에 직접적인 영향을 미칩니다.
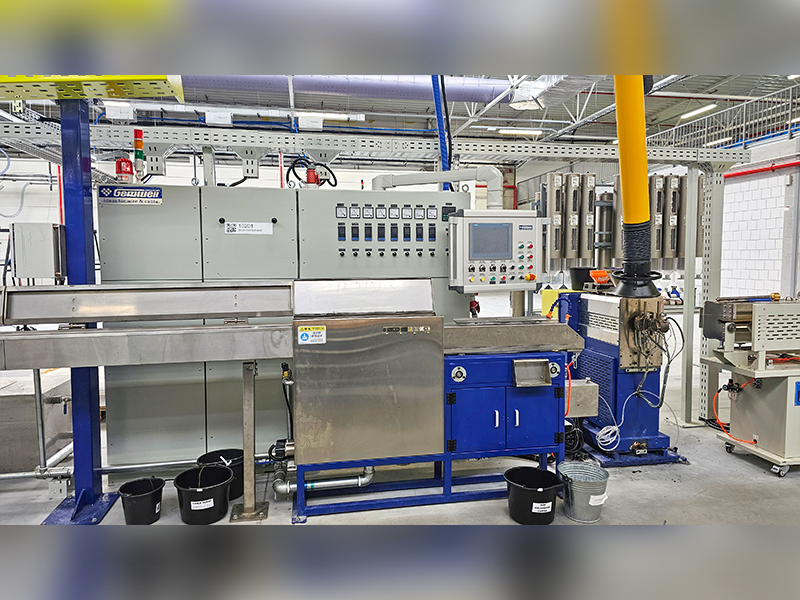
이러한 목적을 위한 와이어 및 케이블 압출기는 열가소성 화합물을 녹여 제어된 압력과 온도에서 크로스헤드 다이를 통과시키는 배럴과 스크류 메커니즘으로 구성됩니다. 광섬유 재킷의 경우 내부 광섬유는 재킷 통과 중 과도한 장력이나 열 충격을 견딜 수 없기 때문에 압출기를 특히 세밀하게 제어하여 작동해야 합니다.
광섬유 재킷을 위한 주요 압출기 매개변수
- 나사 디자인: L/D 비율이 20:1~30:1인 단축 압출기는 재킷 컴파운드의 표준입니다. 배리어 스크류는 용융 균질성을 향상시켜 완성된 재킷의 표면 결함을 줄입니다.
- 용융 온도: 재질에 따라 다릅니다. 일반적으로 PVC의 경우 170~200°C, HDPE의 경우 230~260°C, LSZH(Low Smoke Zero Halogen) 화합물의 경우 280~310°C입니다.
- 회선 속도: 광섬유 재킷용으로 설계된 최신 와이어 및 케이블 압출기 시스템은 다음과 같은 조건에서 실행될 수 있습니다. 최대 150–200m/분 더 작은 직경의 케이블용.
- 캐터필라 운반 장력: 신중하게 보정해야 합니다. 과도한 장력은 광섬유에 부담을 주고 영구적인 신호 손실을 초래합니다.
- 냉각 여물통 길이: HDPE 및 LSZH 재킷은 표면 수축을 방지하고 재킷 진원도를 유지하기 위해 더 긴 냉각 경로(때로는 6~12미터)가 필요합니다.
공공 건물 및 교통 인프라에 사용하기 위해 IEC 60332-1 및 EN 50200에서 요구하는 LSZH 화합물은 필러 함량(일반적으로 난연제인 알루미늄 삼수화물 또는 수산화마그네슘)이 높기 때문에 PVC보다 압출하기가 더 어렵습니다. LSZH를 취급하는 와이어 및 케이블 압출기는 폴리머 매트릭스를 분해하지 않고 이러한 미네랄 필러를 균일하게 분산시키기 위해 충분한 전단력을 생성해야 합니다. 일부 제조업체는 컴파운드 일관성을 보장하기 위해 크로스헤드 상류에 트윈 스크류 압출기 컴파운딩 단계를 사용합니다.
최종 재킷 이전의 방어구
많은 실외 및 직접 매립 케이블은 내부 재킷과 외부 재킷 사이에 금속 또는 유전체 보호층을 통합합니다. CST(골판지 강철 테이프) 갑옷은 설치류에 대한 저항성과 압착 방지 기능을 제공하는 반면, 아라미드 원사 또는 유리 섬유는 전체 유전체 설계에서 동일한 보호 기능을 제공합니다. 외장이 있는 경우 케이블은 외장 후 두 번째 재킷 압출기 헤드를 통과하므로 생산 라인 전체에서 와이어 및 케이블 압출기가 훨씬 더 반복되는 요소가 됩니다.
강도 부재와 수분 장벽: 케이블을 함께 묶어주는 요소
광섬유 자체에는 인장 하중이 없습니다. 즉, 유리는 파손되지 않고 늘어날 수 없습니다. 모든 설치 장력은 케이블 설계에 통합된 전용 강도 부재를 통해 견뎌야 합니다.
- 아라미드 원사(케블라): 실내 및 배전 케이블에서 가장 일반적인 강도 요소입니다. 일반적인 인장 하중 등급은 소형 2섬유 드롭 케이블의 경우 100N부터 실내 트렁크 케이블의 경우 2,700N 이상입니다. 아라미드 실은 케이블 코어와 외부 재킷 사이의 틈에 배치됩니다.
- 유리 강화 플라스틱(GRP) 막대: 느슨한 튜브 실외 케이블의 중앙 강도 부재로 사용됩니다. 5mm GRP 로드는 케이블을 비전도성 및 낙뢰로부터 보호하는 동시에 상당한 인장 강도와 굽힘 보호 기능을 제공합니다.
- 강철 와이어 또는 강철 테이프: 공중 자립형 케이블(ADSS 케이블은 강철을 사용하지 않음) 또는 묶인 공중 설계에 사용됩니다. 일부 직접 매립 케이블은 이중 보호를 위해 강철 외장과 방수 테이프를 결합합니다.
- 방수 요소: 젤로 채워진 간극, 팽윤성 테이프 또는 건조 수분 차단 실은 시간이 지남에 따라 유리의 수산기 오염을 일으킬 수 있는 세로 방향 물 이동을 방지하여 1383nm 물 피크에서 감쇠를 증가시킵니다. 이는 초기 비제로 물 피크(NZWP) 섬유에서 알려진 문제입니다.
광섬유 유형: 단일 모드와 다중 모드
프리폼에 내장된 굴절률 프로필은 결과 광섬유가 단일 모드인지 다중 모드인지를 결정합니다. 이는 케이블의 용도, 비용 및 성능에 큰 영향을 미치는 구별입니다.
| 매개변수 | 단일 모드(OS2) | 다중 모드 OM3 | 다중 모드 OM5 |
|---|---|---|---|
| 코어 직경 | 9μm | 50μm | 50μm |
| 일반적인 감쇠 | 1550nm에서 0.2dB/km 이하 | ≤3.0dB/km @850nm | ≤3.0dB/km @850nm |
| 최대 도달 범위(100G) | 증폭 시 80km 이상 | 100m | 150m(SWDM4) |
| 광원 | 레이저(DFB/외부 공동) | VCSEL(850nm) | VCSEL(850~950nm) |
| 주요 용도 | 통신, 장거리, FTTH | 엔터프라이즈 LAN, 데이터 센터 | 단거리 데이터 센터 SWDM |
단일 모드 광섬유에는 9μm 코어 , 이는 하나의 전파 모드만 허용하여 모드 분산을 완전히 제거하고 수십에서 수백 킬로미터에 걸친 전송을 가능하게 합니다. 50 또는 62.5μm 코어가 있는 다중 모드 광섬유는 수백 가지 모드를 허용하고 종단 및 연결이 더 쉽지만 모달 분산은 거리에 따라 대역폭을 제한합니다. 굴절률이 중심에서 가장자리까지 포물선형으로 감소하는 최신 OM3/OM4/OM5 광섬유의 등급 지수 프로파일은 모달 분산을 크게 보상하여 더 짧은 기업 거리에서 10G~400G 전송을 가능하게 합니다.
제조 공정 전반에 걸친 품질 테스트
광섬유 케이블 제조에는 여러 국제 및 국내 표준이 적용됩니다. 품질 테스트는 최종 단계 활동이 아니며 생산의 모든 단계에 걸쳐 통합됩니다.
섬유 수준 테스트(드로잉 후)
- 감쇠: 단일 모드의 경우 OTDR(Optical Time Domain Reflectometer) 또는 1310, 1383, 1550 및 1625nm에서 컷백 방법으로 측정됩니다. 다중 모드의 경우 850 및 1300 nm에서.
- 증명 테스트: 각 섬유 스풀은 표면 결함이 있는 섬유를 걸러내기 위해 일반적으로 0.5% ~ 1% 신장률의 인장 방지 테스트를 거칩니다. 실패한 섬유는 테스트 중에 끊어지고 끊어집니다.
- 컷오프 파장: 광섬유가 진정한 단일 모드에서 작동하는 가장 짧은 파장을 결정합니다. OS2 규격을 준수하려면 1260nm 미만이어야 합니다.
- 모드 필드 직경(MFD): 접속 손실 및 커넥터 결합 효율에 영향을 미칩니다. ITU-T G.652는 1310nm에서 9.2 ± 0.4μm를 지정합니다.
- 색분산 및 PMD: 고속 전송에 중요합니다. 둘 다 관련 ITU 또는 IEC 광섬유 표준에서 규정한 값을 충족해야 합니다.
케이블 레벨 테스트(재킷 처리 후)
- 분쇄 저항: IEC 60794-1-2 방법 E1에 따라; 감쇠 변화 없이 재킷과 구조가 섬유를 보호하는지 확인하기 위해 케이블 단면에 걸쳐 평평한 힘이 가해집니다.
- 충격 테스트: 설치 중 우발적인 기계적 타격을 시뮬레이션하기 위해 중량 낙하 해머가 사용됩니다.
- 온도 순환: 광 감쇠를 모니터링하는 동안 케이블은 −40°C ~ 70°C(혹은 열악한 환경의 경우 더 넓은 온도)에서 순환됩니다. 변경 사항은 전체 주기 동안 정의된 한도 내에서 유지되어야 합니다.
- 물 침수 및 침투: IEC 60794-1-2 방법 F5에 따라 젤 충전 또는 건조 수분 차단 효과를 검증합니다.
- 재킷 스파크 테스트: 고전압 스파크 테스터는 케이블 재킷을 따라 작동하여 압출 중에 생긴 핀홀이나 얇은 점을 감지합니다. 이는 와이어 및 케이블 압출기 라인에 직접 적용되는 품질 관리 단계입니다.
특수 광섬유 케이블: ADSS, 잠수함 및 마이크로 덕트
표준 루즈 튜브 및 타이트 버퍼 설계 외에도 여러 특수 케이블 구조에는 조정된 제조 접근 방식과 특정 압출기 구성이 필요합니다.
ADSS(전체 유전체 자립형) 케이블
ADSS 케이블은 메신저 와이어 없이 전력선 타워에 묶이도록 설계되었습니다. 바람, 얼음 하중 및 최대 경간 길이를 견뎌야 합니다. 700미터 처짐 없이. 외부 재킷은 전류가 흐르는 도체에 근접하여 발생하는 고전압 전기장으로 인한 성능 저하를 방지하는 내궤적 AT 화합물로 만들어졌습니다. ADSS 재킷에 사용되는 와이어 및 케이블 압출기는 표준 HDPE와 유변학적 거동이 다르기 때문에 조정된 나사 온도 프로파일과 압력 설정이 필요한 특수 AT 화합물을 처리해야 합니다.
잠수함 광섬유 케이블
해저 케이블은 다음을 초과하는 깊이에서 살아남아야 합니다. 8,000미터 대양 횡단 항로에서 - 80 MPa 이상의 압력. 파이버 유닛은 수소 유입을 방지하기 위해 용접으로 밀봉된 구리 튜브에 배치되어 있으며, 이로 인해 수십 년에 걸쳐 파이버 감쇠가 증가합니다. 고장력 강철 와이어와 폴리에틸렌 재킷의 층은 여러 패스로 적용되며 각 패스에는 자체 재킷 압출기 단계가 필요합니다. 단일 대양 횡단 케이블 세그먼트의 제조에는 12개 이상의 순차적 압출 공정이 포함될 수 있습니다.
마이크로 덕트 및 블로운 파이버 케이블
블로운 파이버 케이블은 일반적으로 사전 설치된 마이크로 덕트를 통해 압축 공기로 설치되도록 설계되었습니다. 직경 5~10mm . 케이블 외부 표면은 마찰 계수가 매우 낮아야 합니다. 이는 종종 와이어 및 케이블 압출기에서 미세한 표면 질감을 갖는 미끄러운 나일론 또는 HDPE 외부 레이어를 공압출하여 달성됩니다. 이를 통해 단일 타격으로 1km 이상의 거리에 걸쳐 공기 보조 설치가 가능합니다. 이 접근 방식은 FTTH 롤아웃의 트렌칭 비용을 대폭 줄입니다.
공장 드럼에서 설치된 네트워크까지: 최종 단계
모든 재킷 처리 및 테스트 후에 완성된 광섬유 케이블은 표준 운송 길이에 따라 나무 또는 플라스틱 드럼에 감겨 있습니다. 느슨한 튜브 실외 케이블의 일반적인 릴 길이는 다음과 같습니다. 2km, 4km, 6km . 각 드럼에는 케이블 유형, 섬유 개수, 섬유 유형(OS2, OM4 등), 드럼 길이, 생산 날짜 및 교대 라벨이 붙어 있으며, 모두 개별 드로우 타워 실행 및 프리폼 배치로 추적 가능합니다.
이 단계의 FAT(공장 승인 테스트)에는 전체 감쇠 추적을 생성하기 위해 모든 드럼의 모든 광케이블에 대한 OTDR 테스트가 포함됩니다. 이 추적은 케이블과 함께 보관 및 배송되어 설치 후 현장 측정 OTDR을 비교할 수 있는 참조 역할을 하므로 당기거나 트렌칭하는 동안 발생한 손상을 쉽게 식별할 수 있습니다.
커넥터화(공장에서 광택 처리된 커넥터를 광케이블 끝에 연결)는 케이블 공장이나 설치 현장에서 선택적으로 수행됩니다. 공장에서 연마된 커넥터는 아래의 삽입 손실을 달성합니다. 0.2dB APC(각진 물리적 접촉) 마감의 반사 손실이 50dB 이상이므로 현장 조건에서 일관되게 재현하기 어려운 성능을 발휘합니다.
자주 묻는 질문
광섬유 케이블은 어떤 원료로 만들어지나요?
광섬유 자체는 초순수 실리카 유리(이산화규소, SiO2)로 만들어지며, 굴절률을 조절하기 위해 이산화게르마늄과 같은 도펀트를 사용합니다. 보호 코팅, 완충 튜브 및 재킷은 아크릴레이트, PBT, PVC, HDPE, PVDF 또는 LSZH 화합물과 같은 다양한 열가소성 수지로 만들어지며 모두 압출 장비를 통해 가공됩니다.
광섬유는 사람의 머리카락에 비해 얼마나 얇습니까?
드로잉 후 단일 광섬유의 외경은 다음과 같습니다. 125마이크로미터(0.125mm) , 이는 평균 사람 머리카락의 대략적인 직경입니다. 빛을 전달하는 부분인 유리 코어 자체는 단일 모드 광섬유의 폭이 9μm에 불과하며 이는 머리카락 폭의 약 1/10입니다.
광섬유 케이블 생산에서 와이어 및 케이블 압출기는 어떤 역할을 합니까?
와이어 및 케이블 압출기는 열가소성 화합물을 녹여 광섬유나 케이블 코어 위에 정밀한 치수의 연속적인 층으로 적용합니다. 광섬유 제조에서 압출기는 개별 섬유 주위에 단단한 완충 코팅을 형성하고, 섬유 그룹을 포함하는 느슨한 완충 튜브를 생성하고, 케이블의 외부 재킷을 적용하는 등 여러 단계에서 사용됩니다. 압출기는 내부의 섬세한 광섬유가 손상되지 않도록 엄격한 온도 및 속도 제어로 작동해야 합니다.
광섬유 케이블을 제조하는 데 얼마나 걸리나요?
프리폼 제작에는 배치당 며칠에서 일주일이 소요됩니다. 15~25m/s의 속도로 섬유를 인발한다는 것은 단일 5,000km의 섬유 스풀이 대략 60~90시간의 연속 인발 타워 작동을 필요로 한다는 것을 의미합니다. 2차 처리, 좌초 및 재킷 작업으로 인해 며칠이 더 추가됩니다. 원자재부터 완성된 드럼까지의 총 사이클 시간은 일반적으로 2~4주 표준 실외 루즈 튜브 케이블용.
유리 대신 플라스틱으로 광섬유 케이블을 만들 수 있습니까?
예. 플라스틱 광섬유(POF)는 PMMA(폴리메틸메타크릴레이트) 또는 불소화 폴리머를 코어 및 클래딩 재료로 사용합니다. POF는 실리카 섬유에 비해 훨씬 더 큰 코어(최대 1mm)와 훨씬 더 높은 감쇠(650nm에서 약 150~200dB/km)를 가지므로 50m 미만의 단거리 실행으로 제한됩니다. 일반적으로 낮은 감쇠의 필요성보다 종료 용이성이 더 중요한 자동차 네트워크, 홈 A/V 시스템 및 산업용 센서 링크입니다.
LSZH란 무엇이며 광섬유 케이블에서 왜 중요한가요?
LSZH는 Low Smoke Zero Halogen의 약자입니다. 이는 화재에 노출되었을 때 최소한의 연기를 생성하고 할로겐 가스(예: PVC의 염소)를 생성하지 않는 재킷 재료를 설명합니다. 이는 케이블 연소로 인한 유독 연기로 인해 심각한 대피 위험이 있는 환승 터널, 병원, 사무실 건물과 같은 밀폐된 공간에서 중요합니다. LSZH 재킷은 고점도의 필러 함유 화합물용으로 구성된 와이어 및 케이블 압출기를 사용하여 적용되며 케이블은 IEC 60332-3, IEC 61034 및 IEC 60754 테스트 시리즈를 통과해야 합니다.
 관련된 제품