English
 中文简体
 Product Category
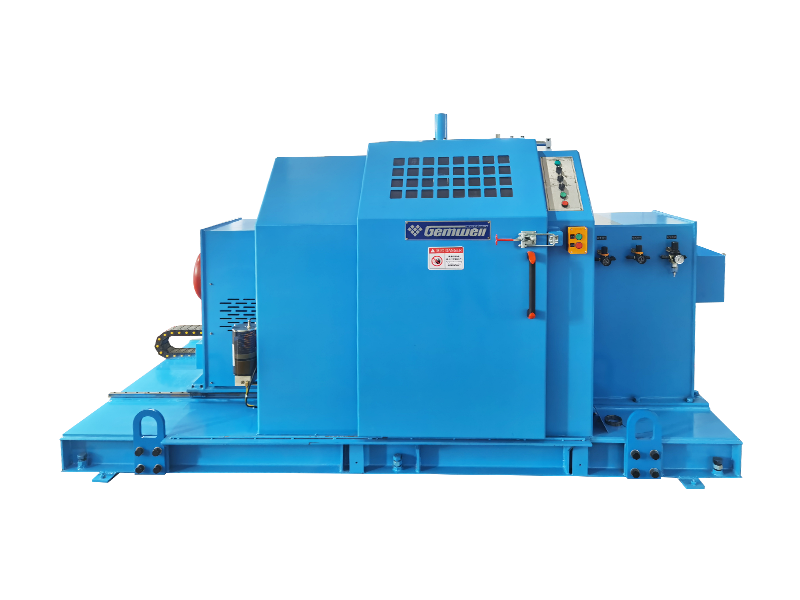
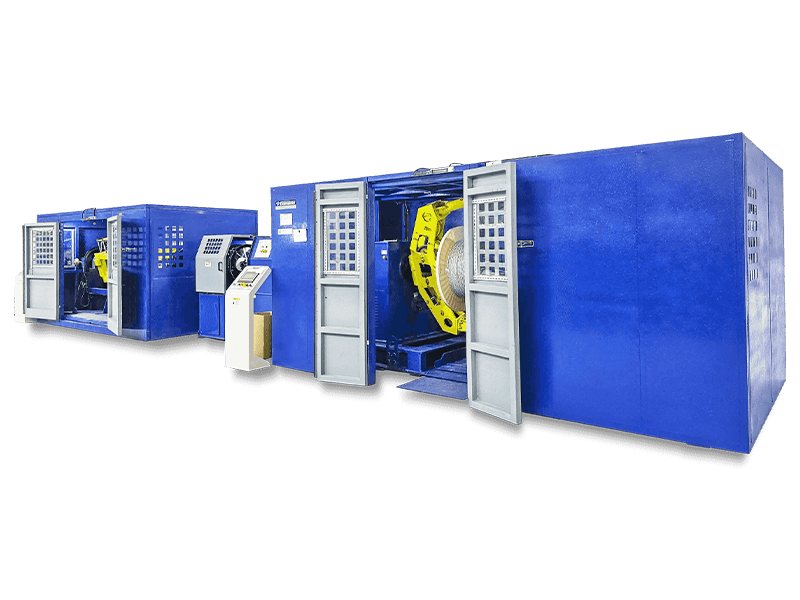
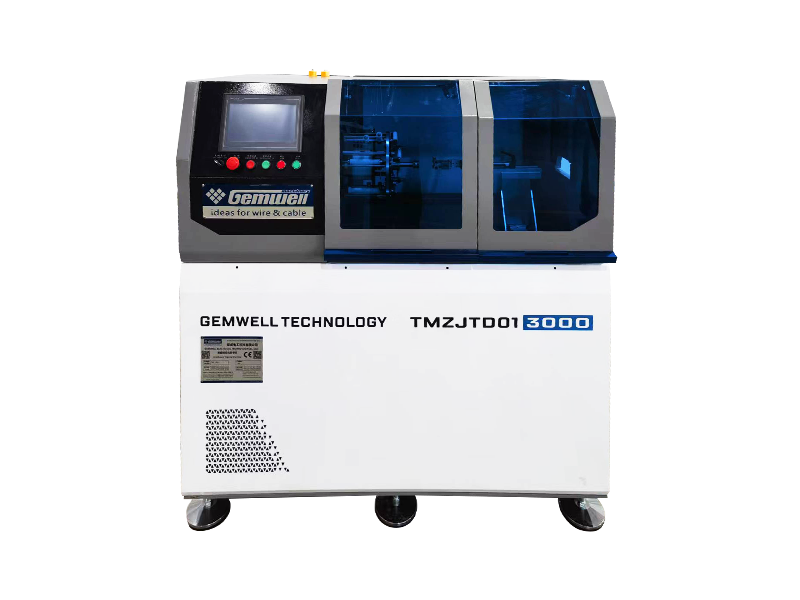
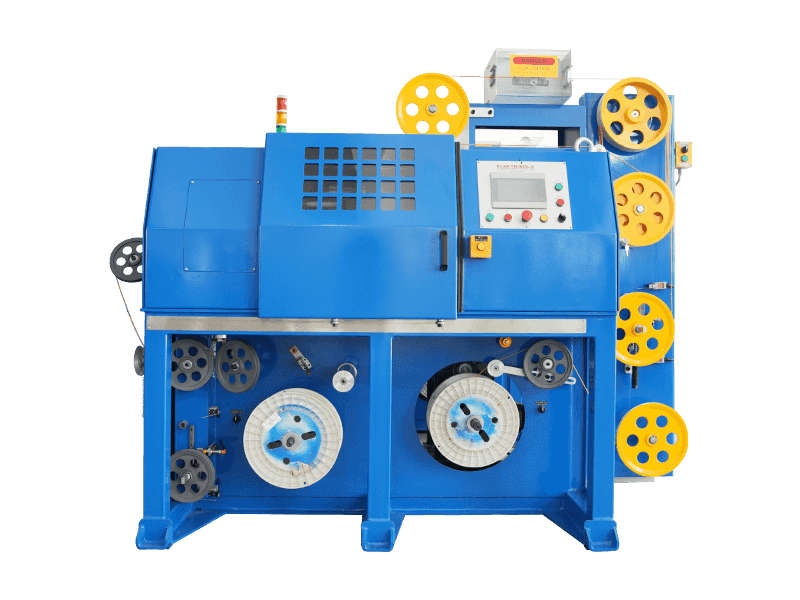
속도 차동 테이크업 유형 캔틸레버 단일 트위스트 기계(캡스턴 풀리 없음
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, 장쑤성, 중국 | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
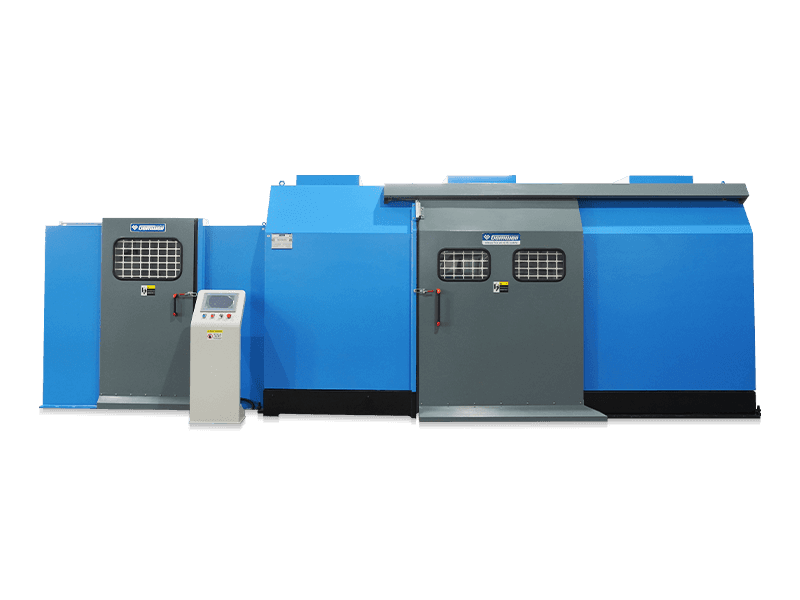
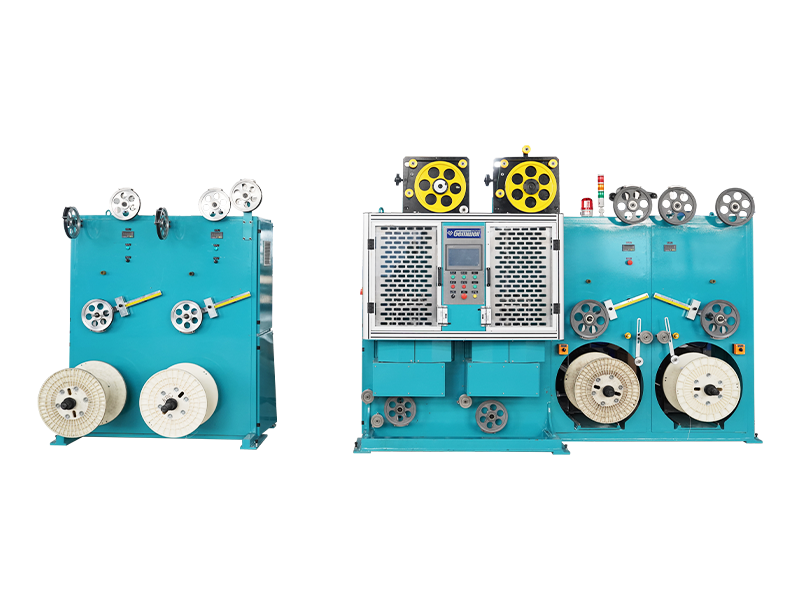
좌초 캔틸레버는 Heavy-Duty Split Type Cantilever Single Twisting Machine(외부 캡스턴
Read More +캔틸레버 싱글 트위스팅 머신(Cantilever Single Twisting Machine)은 캔틸레버를 통해 여러 개의 심선을 고속으로 꼬아 동기식 및 동심원으로 권선하는 케이블 성형 장비입니다. 캔틸레버가 한 바퀴 회전할 때마다 피치가 형성되므로 이를 캔틸레버 싱글 트위스팅 머신(Cantilever Single Twisting Machine)이라고 합니다. 구조에 따라 차속형 캔틸레버 싱글 트위스팅 머신(테이크업 풀리 없음), 경량 일체형 캔틸레버 싱글 트위스팅 머신(외부 풀리 및 동력 인장), 중부하 분리형 캔틸레버 싱글 트위스팅 머신(외부 풀리 및 동력 인장), 중부하 분리형 캔틸레버 싱글 트위스팅 머신(외부 풀리 및 토크 테이크업) 등으로 구분됩니다. 전선, 전기적 성능 요구 사항이 다르고 비용 효율성도 다르기 때문에 위 모델은 다양한 전선 연선 및 케이블 생산 분야에 적합하며 사용자가 직접 선택하고 구입할 수 있습니다.

설립시간

건축면적(m²)

직원수

지적재산권
A Mature Factory You Can Count On
Related Products
 2026-08-27
 Webmaster
AI 서버의 Twinax 케이블의 경우 절연체의 유효 Dk(공기 ≒1, FEP≒2.1)를 낮추는 것이 고주파 손실, 스큐 및 임피던ìŠ
Read More +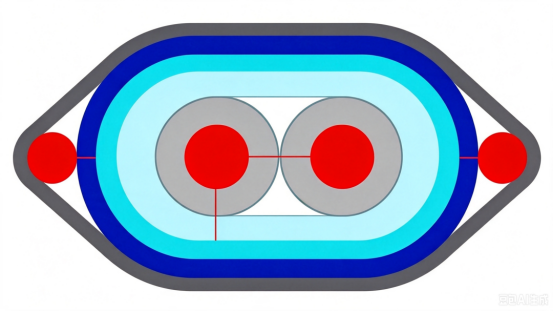 FAQ
CAT7 및 CAT8 네트워크 케이블은 주로 전송 속도와 주파수가 다릅니다.
CAT7은 600MHz 주파수에서 최대 10Gbps의 전송 속도를 지원하는 반면, CAT8은 2000MHz 주파수에서 최대 25Gbps 또는 40Gbps의 속도를 지원합니다.
생산 중에는 고품질 도체 재료를 사용해야 하며 쌍 사이의 간격과 절연체 두께를 엄격하게 제어해야 하며 이중층 차폐와 같은 효과적인 차폐 기술을 사용하여 누화 및 외부 간섭을 줄여 신호 무결성을 보장해야 합니다.
케이블의 간섭 방지 기능을 강화하려면 내부 레이어가 알루미늄 호일이고 외부 레이어가 편조 메시인 이중 레이어 차폐 구조를 채택해야 합니다. 동시에 쌍의 배열을 최적화해야 하며 쌍 사이의 간격을 늘려 누화를 줄여야 합니다.
페어 기하학을 최적화하고, 임피던스 매칭을 정확하게 제어하고, 고품질 절연 재료를 사용하고, 효과적인 차폐 기술을 사용함으로써 반사 손실을 최소화하여 신호 무결성을 보장할 수 있습니다.
자동 장력 추적 및 제어 기능은 포장 공정 전반에 걸쳐 일관된 장력을 유지하여 균일한 적용 범위를 보장하고 테이프 소비 중 장력 변동을 방지하며 파손율을 줄이는 데 도움이 됩니다.
PCIe 6.0 및 PCIe 7.0 케이블은 전송 속도 및 신호 무결성 요구 사항이 다릅니다. PCIe 6.0은 최대 64GT/s의 전송 속도로 PAM4 변조 기술을 사용하는 반면, PCIe 7.0은 전송 속도를 더욱 높이고 고급 변조 기술을 사용하며 더 높은 신호 무결성과 더 낮은 대기 시간을 요구합니다.
저손실 도체 재료를 선택하고, 쌍의 기하학적 구조를 최적화하고, 쌍 사이의 누화를 줄여야 하며, 고품질 절연 재료를 사용해야 하며, 신호 지연 및 감쇠를 줄이기 위해 생산 공정을 엄격하게 제어해야 합니다.
도체 직경, 절연체 두께 및 쌍 사이의 간격을 정밀하게 제어하고 실시간 모니터링을 위해 임피던스 분석기를 사용하여 케이블 임피던스가 지정된 범위 내에 있도록 보장하여 신호 반사 및 손실을 방지합니다.
이중층 차폐, 저저항 도체 재료 사용과 같은 효과적인 차폐 기술 사용, 와이어 쌍의 기하학적 구조 최적화, 전자기 누출 감소, 와이어의 EMI 레벨 제어.
높은 전송 속도에는 보다 엄격한 신호 무결성 제어가 필요하며, 저손실 도체 재료의 사용, 쌍 기하학의 정밀한 제어, 고속 전송 요구 사항을 충족하기 위한 누화 및 지연 감소가 필요합니다.
신호 감쇠 및 지연을 줄이려면 PTFE 또는 PI와 같이 유전 상수와 손실 탄젠트가 낮은 절연 재료를 선택해야 합니다.
TDR(Time Domain Reflectometry) 및 기타 테스트 장비를 사용하면 케이블 전송 지연을 실시간 모니터링하여 지정된 범위 내에 있는지 확인하여 신호 전송 품질 문제를 예방할 수 있습니다.
도체 직경 및 절연체 두께의 정밀한 제어, 페어 배열의 최적화, 페어 간의 누화 감소, 저저항 도체 재료의 사용으로 케이블 저항 및 인덕턴스를 효과적으로 제어할 수 있습니다.
스펙트럼 분석기 및 기타 테스트 장비를 사용하면 케이블 전송 속도를 실시간으로 모니터링하여 설계 요구 사항을 충족하는지 확인하고 신호 전송 품질 문제를 예방할 수 있습니다.
압출기의 온도 제어는 단열재 또는 외피층의 품질에 직접적인 영향을 미칩니다. 온도가 너무 높거나 낮으면 재료 특성이 불안정해지고 케이블의 전반적인 품질에 영향을 미칩니다.
연선 기계의 피치는 연선의 유연성과 인장 강도를 결정합니다. 피치가 짧을수록 유연성이 증가하고, 피치가 길수록 인장 강도가 향상됩니다.
나. 트위스트 머신 기술 원리 및 산업 응용
Q1: 연선 기계는 어떻게 여러 도체의 정밀한 연선을 달성합니까?
회전하는 지불 프레임은 일정한 장력 제어 시스템과 함께 작동하여 개별 와이어를 미리 설정된 피치로 중심 축 주위에 나선형으로 감습니다. Gemwell Electric의 솔루션은 모듈식 분할 모터 드라이브 기술을 활용하여 각 지불 장치의 장력을 독립적으로 조정함으로써 연선 과정 중에 구리/알루미늄 도체가 늘어나거나 변형되는 것을 방지합니다. 핵심 과제는 개별 와이어 사이의 간격을 제거하는 것입니다. 26년의 경험을 바탕으로 구축된 폐쇄 루프 피드백 시스템은 장력 변동을 실시간으로 보상하여 도체 단면에 꼭 맞는 핏을 보장합니다.
Q2: 도체 연선 중에 피치 길이가 엄격하게 제어되는 이유는 무엇입니까?
피치 길이는 도체의 유연성과 전기적 성능에 직접적인 영향을 미칩니다. 피치가 너무 짧으면 도체의 굽힘 강성이 증가하여 배치가 더 어려워집니다. 피치가 너무 길면 크리프 저항이 감소합니다. Gemwell은 고정밀 인코더(최대 0.1° 분해능)를 장비에 통합합니다. 독립적으로 개발된 S자형 피치 커브 알고리즘과 결합되어 ±0.5mm/1000m 이내의 안정적인 레이 피치 편차 제어를 보장하여 항공우주 케이블의 엄격한 요구 사항을 충족합니다.
II. 고속 연선 기계의 기술적 혁신
Q3: 장비 속도가 2000rpm을 초과하면 어떤 동적 문제가 발생합니까?
고속 회전은 두 가지 핵심 문제를 야기합니다.
① 원심력 불균형 : 페이아웃 릴의 고속 회전으로 인해 와이어가 휘핑됩니다. Gemwell은 유압 댐퍼를 통해 방사형 진동의 80% 이상을 흡수하는 2단계 진동 댐핑 베이스 설계를 사용합니다.
② 온도 축적: 마찰열은 윤활유 점도를 감소시킵니다. 특허받은 냉각 시스템은 스핀들 내에 원형 오일 회로를 생성하고 외부 열 교환기와 결합하여 베어링 온도 상승을 ΔT ≤ 15°C(ISO 6804 표준)로 유지합니다.
Q4: 고속 조건에서 단선 감지 문제를 어떻게 해결할 수 있습니까?
기존의 광전 센서는 500m/분의 라인 속도에서 잘못된 경보율이 3%입니다. Gemwell은 다중 스펙트럼 분석 솔루션을 개발했습니다.
밀리미터파 레이더는 와이어 직경 변화를 실시간으로 모니터링합니다(정확도 0.02mm).
고주파 와전류 프로브는 도체 연속성을 감지합니다. 이중 시스템 중복 판단은 <50ms의 종료 응답 시간으로 잘못된 경보 비율을 0.1‰로 줄입니다.
III. 전선 및 케이블 연선 공정에 대한 심층 분석
Q5: 도체 연선에서 역방향 비틀림 각도가 중요한 이유는 무엇입니까?
뒤로 꼬이지 않은 연선은 개별 전선에 내부 응력을 발생시켜 도체 스프링백을 유발합니다(일반적인 값: Φ2.5mm 구리 도체의 경우 스프링백 각도 ≥12°). Gemwell의 솔루션은 연선 케이지에 서보 역회전 메커니즘을 설치하는 것입니다. 이는 와이어 속도(공식: θ = arctan(v/ΩR))를 기반으로 보상 각도를 동적으로 계산하여 잔류 비틀림 각도를 0.5°/m 이하로 유지하여 단면이 큰 전력 케이블의 굽힘 수명을 보장합니다.
Q6: 적층 연선 도체의 전도성 균일성을 어떻게 최적화할 수 있습니까?
7×19 구조를 예로 들면, 기존 공정의 외경 변동은 ±0.15mm에 이릅니다. Gemwell은 두 가지 혁신을 통해 균일성을 향상시킵니다.
① 토폴로지 최적화: 내부 레이어는 10° 동심 레이를 사용하고 외부 레이어는 20° 번들 레이를 채택하여 층간 간격을 줄입니다.
② 온라인 단면 모니터링: X선을 사용하여 단면 난형도(98% 정확도)에 대한 실시간 피드백을 제공하고 연선 압력을 동적으로 조정합니다.
이 기술은 240mm² 난연성 케이블의 DC 저항 불균형을 0.5% 이하(IEC 60228 요구 사항 2% 이하)로 보장합니다.
IV. 엔지니어링 관행: 품질 보증의 초석
Q7: 168시간의 지속적인 테스트 및 교정이 필요한 이유는 무엇입니까?
연선 장비의 안정성은 극한의 작동 조건에서 검증되어야 합니다.
48시간 완전 부하 테스트: 정격 속도의 150%에서 스핀들 온도 상승 곡선을 모니터링합니다(표준: ≤65°C).
72시간 가변 부하 테스트: 제어 시스템 응답 지연을 확인하기 위해 10초 이내에 0-100%에서 2000개의 부하 사이클을 시뮬레이션합니다(Gemwell 장비에서 측정: 0.8초 이하).
48시간 EMC 테스트: 인버터 방사 간섭이 <55dBμV(EN 55011 클래스 A 표준)인지 확인합니다.
Q8: 26년의 경험이 제조 정밀도로 어떻게 전환됩니까?
Gemwell 기술 팀은 387개의 재료 매개변수(예: 구리 막대 연신율 δ와 연선 압축비 eta 간의 일치 모델)를 포괄하는 연선 공정 데이터베이스를 구축했습니다. 일반적인 예: 신에너지 차량에 사용되는 매우 유연한 실리콘 고무 와이어의 경우 보상 장력 구배(내부 레이어에서 0.8N/mm² → 외부 레이어에서 0.3N/mm²)를 최적화하면 도체의 파단 연신율이 35%(업계 평균 28%와 비교)로 증가했습니다.
기술 진화 동향 및 산업 기여
Q9: 연선 장비는 새로운 에너지 케이블의 기술적 변화에 어떻게 적응합니까?
800V 고전압 플랫폼은 절연 두께를 20% 줄이고 도체 타원도를 0.03 이하로 줄여야 합니다. Gemwell의 최신 세대 장비에는 다음이 통합되어 있습니다.
레이저 직경 게이지(샘플링 속도 1kHz)
기계 학습 예측 시스템(200만 세트의 과거 데이터로 훈련됨)은 동적 타원성 제어를 가능하게 하여 고객이 ISO 6722-3 클래스 5 인증을 획득하도록 돕습니다.
Q10: 좌초 과정은 자원 활용도를 어떻게 향상시킵니까?
정확한 장력 제어를 통해 Gemwell의 장비는 구리 스크랩 비율을 1.2%에서 0.35%로 줄입니다. 연간 100,000톤의 구리 도체 생산 능력을 기준으로 하면 이는 연간 650톤의 구리(약 4,600톤의 CO2 배출량)를 절감하는 것으로 해석되며, 이는 IEC TR 62837 지속 가능한 제조 지침에 부합합니다.