E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, 장쑤성, 중국 | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


무리 좌초의 의미
다발 연선은 두 개 이상의 나선을 고정된 기하학적 패턴을 유지하지 않고 모두 같은 방향으로 단일 작업으로 함께 꼬아주는 도체 구성 방법입니다. 그 결과 생산 비용이 저렴하고 다양한 신호 및 유연한 코드 응용 분야에 적합한 유연한 원형 도체가 탄생했습니다. 동심 연선에 비해 다발형 도체는 충전율이 낮지만 제조 공정이 더 간단하고 빠릅니다.
케이블 구성을 선택할 때 용어는 묶음 좌초 ASTM B8과 같은 표준과 일상적인 상점 언어에 나타납니다. 이는 도체가 순서화된 레이어로 구성되지 않았음을 알려줍니다. 대신, 가닥들은 느슨하지만 의도적인 비틀림처럼 보이도록 함께 묶여 있습니다. 꼬임 방향은 일관되어야 하지만 개별 가닥의 위치는 무작위입니다.
다발 도체의 주요 기술적 특성
다발 연선 도체는 꼬임 방향, 꼬임 길이 및 연선 수의 세 가지 측정 가능한 특성으로 정의됩니다. 이러한 특성은 완성된 와이어의 유연성, 충전율 및 전기적 동작에 직접적인 영향을 미칩니다.
- 누워 방향 - 모든 가닥은 S(오른쪽) 또는 Z(왼쪽) 등 동일한 방향으로 꼬아져야 합니다. 레이 방향이 혼합되면 도체가 꼬이고 DC 저항이 높아집니다.
- 누워 길이 - 1회전을 완료한 거리로 측정됩니다. 꼬임 길이가 짧을수록 유연성과 강성이 증가합니다. 꼬임 길이가 길수록 충전율이 증가합니다.
- 채우기 비율 - 전체 도체 면적에 대한 금속 면적의 비율. 다발형 도체의 채우기 비율은 일반적으로 다음과 같습니다. 80~85% , 동심 좌초는 도달할 수 있는 동안 90~95퍼센트 .
실제적으로 채우기 비율이 낮다는 것은 결함이 아닙니다. 케이블 설계자는 유연성이 필요한 애플리케이션을 위해 의도적으로 묶음 연선을 사용합니다. 예를 들어, 0.2mm 와이어로 구성된 7가닥 묶음 도체에서 단면적은 동심 구성과 동일하게 유지되지만 외부 표면은 불규칙합니다. 이 불규칙한 표면은 도체가 피로함 없이 구부러지는 데 도움이 됩니다.
묶음 좌초 대 기타 좌초 방법
케이블 엔지니어는 세 가지 주요 연선 구조 중에서 선택합니다. 차이점을 이해하면 올바른 도체를 지정하고 비용이 많이 드는 성능 불일치를 방지하는 데 도움이 됩니다.
| 재산 | 무리 좌초 | 동심 좌초 | 로프레이 |
|---|---|---|---|
| 스트랜드 배열 | 무작위 | 순서가 지정된 레이어 | 여러 하위 번들 |
| 채우기 비율 | 80-85% | 90-95% | 85-90% |
| 유연성 | 높음 | 보통 | 높음 |
| 생산 속도 | 빠르게 | 느리게 | 느림 |
| 일반적인 애플리케이션 | 리츠선, 신호 케이블, 유연한 코드 | 전원 케이블, 건물 와이어 | 대형 선박 및 후행 케이블 |
흔한 실수는 다발로 묶인 도체가 전력 전송에 적합하지 않다고 가정하는 것입니다. 실제로 많은 휴대용 코드와 용접 케이블은 약간 감소된 충전율보다 유연성이 더 크기 때문에 묶음 연선을 사용합니다.
무리 좌초 등급 및 표준
ASTM B8 및 B174와 같은 표준의 연선 등급 시스템은 주어진 응용 분야에 대해 도체가 가져야 하는 구조를 정의합니다.
클래스 I, K, M은 다발 좌초됨
- 클래스 I - 전선 및 소형 전원 케이블 구축에 일반적으로 사용됩니다. 스트랜드는 일반적으로 0.32mm ~ 0.4mm입니다.
- K급 - 휴대용 코드 및 유연한 케이블용으로 설계되었습니다. 스트랜드 직경은 일반적으로 0.3mm 이하입니다.
- M클래스 - 용접 케이블 및 오디오 케이블의 유연성을 극대화하기 위해 일반적으로 0.1mm 이하의 매우 가는 가닥을 사용합니다.
클래스 G와 H는 묶음 연선이 아닌 동심원 구조 또는 로프 구조입니다. 도면에 클래스 K 또는 M이 지정되어 있는 경우 도체는 묶음 연선으로 생산되어야 합니다. 와이어를 꼬는 데 사용되는 기계는 클래스에서 지정한 특정 가닥 수와 직경을 처리해야 하기 때문에 이는 견적 프로세스에 중요합니다.
다발 좌초의 산업적 응용
묶음 좌초는 틈새 구조가 아닙니다. 이는 각각 특정 꼬임 장비 및 공정 제어가 필요한 다양한 케이블 제품군에 사용됩니다.
네트워크 및 LAN 케이블
카테고리 5e, 6 및 6A 네트워크 케이블에서 꼬인 쌍은 일반적으로 필요한 유연성과 압착 저항을 달성하기 위해 묶음으로 묶입니다. 도체는 7개 또는 19개 가닥으로 구성된 24AWG 또는 23AWG인 경우가 많습니다. 전용 네트워크 케이블 꼬이는 기계 꼬임 길이를 제어하고 전체 케이블 길이에 걸쳐 일관성을 보장하는 데 사용됩니다.
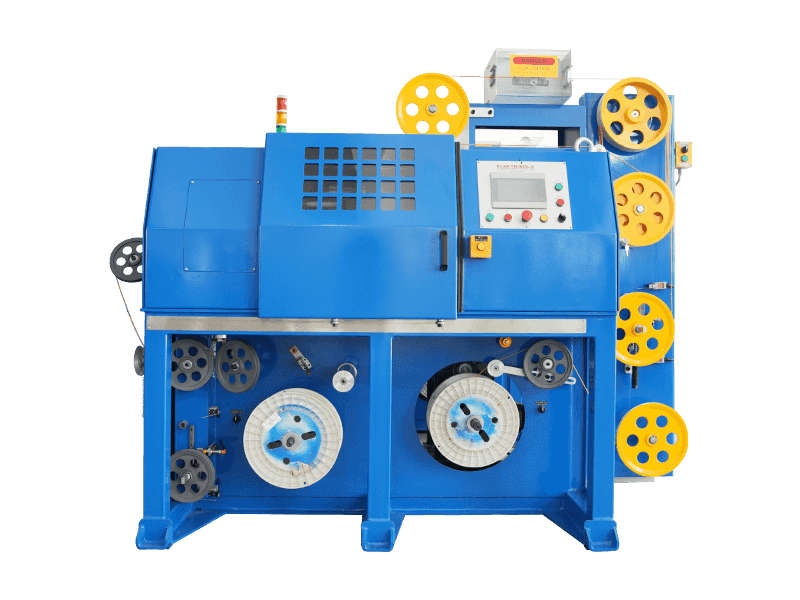
 네트워크 케이블용 통합 백 트위스트 페어 트위스트 머신 이 기계는 네트워크 케이블의 정확한 피치와 긴밀한 페어링을 보장합니다. 독립형 캡스턴 및 동기식 모터를 사용하면 디지털 피치 제어가 가능해 내부 응력을 줄여 안정적인 전기 성능을 갖춘 직선형, 간격 없는 쌍을 생성할 수 있습니다. 제품보기 →
자동차 데이터 케이블
현대 자동차는 카메라, 레이더, 인포테인먼트 시스템용 데이터 케이블을 사용합니다. 이러한 케이블은 임피던스와 누화에 대한 엄격한 허용 오차를 요구합니다. 자동차 데이터 케이블 꼬임은 비틀림 없는 비틀림 기계 이는 도체의 추가 회전을 방지합니다. 다발형 도체가 동심형 도체보다 비틀림 응력에 더 민감하기 때문에 이는 특히 중요합니다.
자동차 데이터 케이블용 백 트위스트 페어 트위스트 머신 자동차 데이터 케이블용으로 설계된 이 장치는 백 트위스트 페이오프, 접지선 충전 및 테이프 래핑을 통합합니다. 조정 가능한 역방향 비틀림 속도로 정밀한 단일 비틀림을 달성하여 고품질 차폐 및 신호 전송이 가능합니다. 제품보기 → 리츠 와이어, 고주파 및 운모 와이어
리츠 와이어는 무선 주파수에서 피부 효과를 줄이기 위해 여러 개의 가는 가닥을 다발로 배열하여 사용합니다. 번들링 프로세스 뒤에는 종종 테이핑 단계가 이어집니다. 에이 고주파 와이어 테이핑 기계 히스테리시스 장력 제어 기능을 사용하면 다발로 묶인 도체를 절연체로 감싸는 데 사용됩니다. 내화케이블에 흔히 사용되는 운모테이프에도 동일한 기계 구성이 가능합니다.
고주파 전선용 히스테리시스 장력 테이핑 기계 높음-frequency cables require stable impedance and low attenuation. This taping machine with hysteresis tension control precisely wraps aluminum foil and Mylar tape, ensuring consistent cable structure and reliable signal transmission for HDMI, USB, and DVI applications. 제품보기 → 다발 연선에 대한 제조 고려 사항
번치 연선을 실행하려면 시작하기 전에 세 가지 중요한 점검이 필요합니다. 그 중 하나라도 누락되면 도체 품질이 떨어지고 불량률이 높아지며 배송이 지연됩니다.
- 스트랜드 장력 - 모든 보상은 동일한 긴장으로 풀어야 합니다. 가닥 하나가 너무 느슨하면 묶음 내부에 고리가 형성되어 꼬임이 발생합니다. 장력 제어는 일반적으로 자기 파우더 브레이크 또는 서보 제어 댄서를 사용하여 수행됩니다.
- 누워 길이 consistency - 비틀림 속도는 감는 속도와 동기화되어야 합니다. 고성능 트위스트 라인에서는 고속 연선 기계의 기술적 특성 전자 배치 제어가 선호되는 방법임을 보여줍니다.
- 온라인 오류 감지 - 묶음 내부에 끊어진 가닥이 남아 있어 테이핑 작업 후 확인이 어렵습니다. 한 가닥이 끊어지면 즉시 라인을 멈추는 감지기가 필요합니다.
주목해야 할 일반적인 결함: 겹침
테이핑 헤드가 테이프를 두 겹 이상 적용하면 다발로 묶인 도체가 더 단단해집니다. 이는 굽힘 반경을 변경하고 고주파 케이블의 신호 손실에 영향을 미칩니다. 에이 와이어 테이핑 기계 이중 축 장력 감지 기능을 사용하면 테이프가 중복되는 것을 방지하고 단단하고 고른 랩을 유지하는 데 도움이 됩니다.
구매 가이드: 묶음 연선에서 찾아야 할 사항
새로운 묶음 연선 기계를 평가하는 경우 최대 속도만 비교하는 대신 이 네 가지 영역에 집중하십시오.
스트랜드 직경 범위 - 기계가 사용하려는 가장 작은 가닥을 처리할 수 있는지 확인하십시오. 0.06mm 가닥의 클래스 M 도체는 0.4mm 가닥의 클래스 I 도체보다 훨씬 더 미세한 페이오프 장력 제어가 필요합니다.
누워 길이 범위 - 최소 및 최대 누워 길이를 확인하세요. 신호 케이블과 전원 코드를 모두 생산하는 경우 5mm에서 60mm까지의 범위가 필요합니다.
테이프 또는 랩 기능 - 많은 고객들이 꼬이고 감싸는 하나의 라인을 원합니다. 이는 취급을 줄이고 바닥 공간을 절약합니다. 하나의 PLC로 제어되는 묶음 연선 단계와 테이핑 단계를 모두 지원하는 기계를 생각해 보십시오.
판매 후 지원 - 예비 부품 가용성 및 원격 진단에 대해 공급업체에 문의하십시오. 글로벌 케이블 생산업체에게 이는 초기 가격보다 더 중요합니다.
에 젬웰 , 우리는 40 개국 이상으로 수출하기 위해 다발 연선 및 테이핑 기계를 설계 및 제조합니다. 당사의 엔지니어링 팀은 초극세 리츠 전선부터 내구성이 뛰어난 클래스 K 휴대용 코드에 이르기까지 특정 도체 구성에 맞게 라인을 맞춤화할 수 있습니다.
번치 스트랜딩에 대해 자주 묻는 질문
번치 좌초와 동심 좌초의 차이점은 무엇입니까?
번치 스트랜딩은 고정된 기하학적 패턴 없이 한 번의 작업으로 모든 스트랜드를 함께 꼬아줍니다. 동심 연선은 중앙 와이어 주위에 정렬된 층으로 와이어를 배치합니다. 묶음 좌초는 더 빠르고 유연합니다. 동심 연선은 동일한 외경에 대해 더 높은 충진율과 더 낮은 DC 저항을 갖습니다.
번치 좌초는 어디에 가장 일반적으로 사용됩니까?
다발 연선은 리츠 전선, 오디오 케이블, 휴대용 코드, 용접 케이블, 네트워크 연선 및 자동차 데이터 케이블에 사용됩니다. 최대 충진율보다 유연성과 종단 용이성이 중요할 때 선호되는 선택입니다.
묶음 도체의 연선 등급은 무엇입니까?
클래스 I, 클래스 K 및 클래스 M은 다발 좌초입니다. 클래스 I은 건물용 와이어에 적합하고, 클래스 K는 휴대용 코드에 적합하며, 클래스 M은 극도의 유연성을 위해 매우 가는 가닥을 사용합니다.
묶음 좌초가 전기 성능에 영향을 줍니까?
총 단면적이 정확하면 DC 저항은 영향을 받지 않습니다. 고주파수에서의 AC 저항은 피부 및 근접 효과로 인해 증가할 수 있습니다. 이것이 바로 리츠와이어가 가느다란 뭉쳐진 가닥을 많이 사용하는 이유입니다.
묶음 좌초에는 어떤 장비가 필요합니까?
다양한 보상, 트위스트 헤드 및 테이크업 장치를 갖춘 묶음 좌초 기계가 필요합니다. 도체가 비틀린 후 테이프로 감겨진 경우에는 테이핑 헤드도 필요합니다. 두 단계 모두 하나의 제어 시스템에서 실행되어야 합니다.
다발 좌초 중 장력을 어떻게 조절합니까?
각 보수마다 자기 분말 브레이크, 서보 구동 텐셔너 또는 히스테리시스 장치를 사용하십시오. 장력은 강연선 직경에 따라 조정되어야 합니다. 가는 가닥은 파손을 방지하기 위해 더 낮은 장력이 필요합니다.
고주파 케이블에 묶음 연선이 적합한가요?
예, 특히 리츠선 형태입니다. 고주파 응용 분야에서는 여러 개의 가는 연선으로 구성된 다발형 도체가 전류 혼잡을 줄입니다. 그럼에도 불구하고 임피던스를 안정적으로 유지하려면 꼬임 길이를 주의 깊게 제어해야 합니다.
 관련된 제품