E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, 장쑤성, 중국 | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Cat 6 네트워크 케이블, USB 데이터 회선 또는 저전압 제어 케이블에서 외부 재킷을 벗기면 각 구리 도체의 색상 절연체는 폴리에틸렌(체육)일 가능성이 높습니다. 폴리에틸렌 와이어 절연은 전기 신호를 절연 상태로 유지하고 전체 케이블 길이에 걸쳐 일관된 임피던스, 절연 저항 및 정전 용량을 유지하기 위해 도체 주위로 압출된 고체 또는 발포 폴리머 층입니다. 엔지니어가 PE를 계속 선택하는 이유에 대한 직접적인 대답은 다음과 같습니다. PE는 1MHz에서 약 2.26의 낮은 유전 상수와 0.0005 미만의 소산 계수, 10 이상의 체적 저항률을 결합합니다. 16 옴-cm 및 -40°C ~ 70°C의 넓은 작동 범위를 제공하며 대부분의 대안보다 밀도와 비용이 낮습니다.
케이블 제조 시 압출 라인을 통해 폴리에틸렌 절연재를 적용합니다. PE 컴파운드는 단일 스크류 압출기에 의해 용융되고, 움직이는 도체 위로 크로스헤드 다이를 통과한 후 물통에서 냉각되어 부드럽고 동심원인 벽을 형성합니다. 동일한 재료 계열이 재킷에 사용되지만 절연층은 PE 컴파운드가 벽 두께, 동심도, 발포 셀 구조 및 청결도에 대한 가장 엄격한 요구 사항을 충족하는 곳입니다.
도체 절연을 위해 폴리에틸렌이 기본 선택인 이유
폴리에틸렌은 수십 년 동안 도체 절연 분야에서 선두 위치를 유지해 왔으며 그 이유는 일화라기보다는 측정 가능합니다. 설계 엔지니어는 단열재를 비교할 때 다음 값을 확인합니다.
- 전기적 안정성 - 고체 PE는 1MHz에서 2.25~2.35 사이의 유전 상수와 0.0002의 낮은 소산 계수를 유지하여 연선 및 동축 케이블에서 신호 손실을 낮게 유지합니다.
- 절연저항 - 10 이상의 체적 저항력 16 ohm-cm은 매우 낮은 누설 전류를 생성하므로 작업자의 안전과 습한 환경에서 신호 무결성을 유지하는 데 모두 중요합니다.
- 내습성 - PE는 표준 24시간 침수 테스트에서 무게 기준으로 0.01% 미만의 물을 흡수하므로 덕트, 도관 및 직접 매립 설치물 내부에서 전기적 특성이 안정적으로 유지됩니다.
- 무게 및 재료비 - PE 밀도 범위는 0.918~0.965g/cm3이므로 절연 도체 1km당 일반적으로 1.2~1.5g/cm3인 PVC보다 폴리머를 덜 소비합니다.
- 가소제 이동 없음 - PE는 액체 가소제와 혼합되지 않으므로 일부 유연한 PVC 제제처럼 치수, 유연성 및 전기적 성능이 시간이 지나도 변하지 않습니다.
- 재활용성 - PE는 열가소성이므로 초기 스크랩 및 규격을 벗어난 절연체를 과립화하고 재처리할 수 있어 케이블 공장에서 자재 낭비가 줄어듭니다.
와이어 절연에 사용되는 PE 화합물 유형
"폴리에틸렌 와이어 절연체"는 단일 재료가 아닙니다. 복합 공급업체는 PE를 밀도, 분자 구조 및 발포 기능에 따라 분류하며 각 유형은 현장에서 케이블이 작동하는 방식을 변경합니다. 아래 표에는 절연 압출에 사용되는 가장 일반적인 PE 등급이 요약되어 있습니다.
| 체육등급 | 밀도 범위(g/cm³) | 유전 상수 | 일반적인 케이블 사용 |
|---|---|---|---|
| LDPE | 0.918 - 0.925 | 2.26 | LAN 케이블, 동축 코어, 제어 케이블 |
| LLDPE | 0.915 - 0.930 | 2.27 | 응력 균열 저항이 필요한 유연한 코드 |
| MDPE | 0.926 - 0.940 | 2.28 | 통신케이블, 옥외드롭케이블 |
| HDPE | 0.941 - 0.965 | 2.32 | 전화선, 라이저 케이블, 거친 마모 부위 |
| 발포성 PE(화학) | 0.92 기본 수지 | 1.3 - 1.6 발포 후 | Cat 5e/6/6A 데이터 케이블, 동축 코어 |
데이터 및 통신 케이블의 경우 발포성 PE가 지배적인 선택이 되었습니다. 절연체에 분산된 가스 셀은 유효 유전 상수를 낮추어 전파 속도를 직접적으로 향상시키고 감쇠를 줄입니다. 기계 배선 및 기기 리드의 경우 얇은 벽이 제어하기 쉽고 기계적 특성이 더 예측 가능하기 때문에 견고한 LDPE 또는 MDPE가 더 일반적입니다.
폴리에틸렌 절연체의 주요 전기적 및 기계적 특성
케이블 설계자는 압출기 작업자와 다르게 PE 복합 데이터시트를 읽습니다. 아래의 네 가지 숫자는 대부분의 설계 결정을 결정합니다(유전율, 소산 인자, 체적 저항률 및 유전 강도). 밀도 및 온도 범위를 포함한 나머지 데이터시트는 라인 설정 방법에 영향을 미칩니다.
| 재산 | 일반적인 값 | 왜 중요한가요? |
|---|---|---|
| 유전 상수 (1 MHz) | 2.25 - 2.35 고체 | 값이 낮을수록 커패시턴스가 낮아지고 신호 속도가 빨라집니다. |
| 소산 인자(1MHz) | 0.0002 - 0.0005 | 값이 낮으면 고주파 신호 감쇠가 줄어듭니다. |
| 체적 저항률 | 10 이상 16 ohm-cm | 습하거나 먼지가 많은 환경에서도 누설 전류를 낮게 유지합니다. |
| 유전 강도 | 18 - 28kV/mm | 절연체가 견딜 수 있는 최대 전압을 결정합니다. |
| 지속적인 서비스 온도 | -40°C ~ 70°C | 교차 연결 없이 뜨거운 환경에서 PE 사용을 제한합니다. |
| 수분 흡수(24시간) | 0.01% 이하 | 습도가 높은 설치에서 전기 성능을 보호합니다. |
실용적인 결론은 간단합니다. 케이블이 가열된 엔진 베이, 뜨거운 산업 환경 또는 1kV 이상의 고전압 애플리케이션에서 작동해야 하는 경우 견고한 PE 절연은 한계에 도달합니다. 이러한 경우 케이블 제조업체는 PE를 설계 범위 이상으로 밀어붙이기보다는 복합 제품군을 변경합니다.
폴리에틸렌 단열재 적용 방법: 고체, 발포 및 탠덤 압출
압출 방법은 완성된 절연체가 케이블 사양에 명시된 임피던스, 정전 용량 및 기계적 목표를 충족하는지 여부를 결정합니다. 폴리에틸렌은 세 가지 실용적인 방법으로 적용될 수 있으며 각 방법마다 다른 라인 구성이 필요합니다.
얇은 벽 및 범용 케이블을 위한 견고한 PE 압출
고체 압출에서 PE 컴파운드는 L/D 비율이 24:1에서 28:1 사이인 단일 스크류 압출기에 의해 가소화됩니다. 배럴 온도 프로필은 일반적으로 화합물의 용융 흐름 지수에 따라 150°C~210°C 사이에 위치합니다. 용융된 PE는 크로스헤드 다이를 통해 흘러 예열된 전도체에 안착한 다음 물통으로 들어가서 균일한 벽으로 동결됩니다. 중요한 다운스트림 장비는 레이저 직경 게이지, 정전 용량 모니터, 최대 라인 속도로 핀홀을 감지하는 스파크 테스터입니다. 자재 변경이 잦은 PVC/PE/PP/PU 단열재를 생산하는 케이블 공장의 경우 스크류 및 배럴 접근이 용이한 솔리드 코어 라인을 통해 작업 간 전환이 가장 빠릅니다.
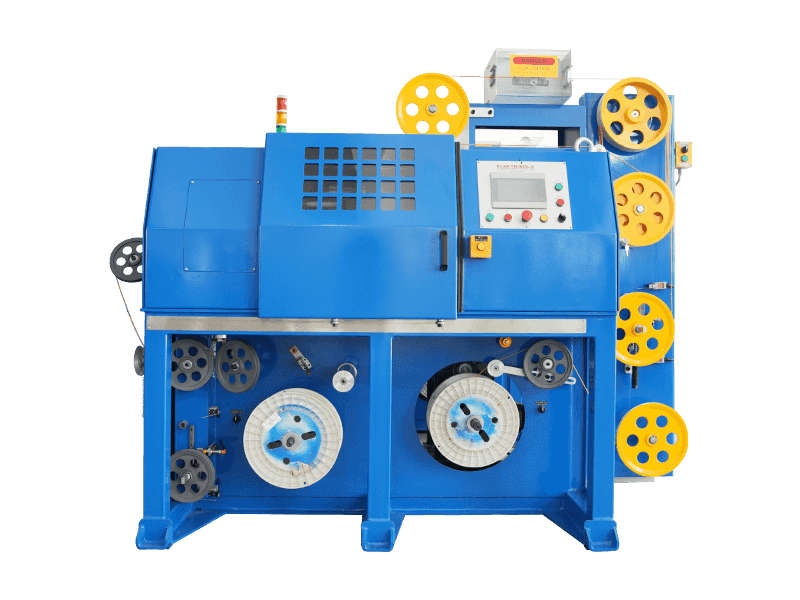
 PVC/PE/PP/PU 솔리드 코어 와이어 절연 압출 라인 이 라인은 재료 간 빠른 전환이 가능한 전자 및 신호선용 솔리드 코어 절연을 지원하며, 빈번한 작업 전환에서 안정적인 직경 공차와 일관된 압출 품질이 필요한 공장을 위해 제작되었습니다. 제품보기 →
네트워크 및 동축 케이블용 발포 PE 압출
발포 폴리에틸렌 와이어 절연체는 압출 전에 화학적 발포제를 PE 컴파운드에 혼합하여 만들어집니다. 발포제는 핫멜트 내부에서 분해되어 수백만 개의 작은 셀을 생성하여 유전 상수를 대략 2.26에서 1.3 - 1.6으로 줄입니다. 유전 상수가 낮을수록 전파 지연과 감쇠가 직접적으로 향상됩니다. 이것이 바로 고급 카테고리 데이터 케이블과 동축 케이블이 폼 PE에 의존하는 이유입니다. 문제는 셀 균일성입니다. 배럴과 다이를 따라 온도 프로파일이 표류하면 셀이 고르지 않게 성장하고 정전 용량이 미터별로 달라집니다. 전용 화학 발포 단열 라인은 정확한 온도 구역 지정과 더 긴 냉각 섹션을 제공하여 이 문제를 해결합니다.
PE/PP/PU용 화학 발포 코어 와이어 절연 라인 유전 상수와 신호 감쇠를 낮추는 폼 단열재용으로 설계된 이 라인은 ±1°C 이내의 정밀한 온도 제어를 제공하고 이중층 압출을 지원하여 깨지기 쉬운 폼 층 위에 견고한 스킨을 추가합니다. 제품보기 → 고속 생산을 위한 직렬 및 직렬 연결 라인
탠덤 PE 압출 라인은 2개 이상의 압출기를 순차적으로 배치하여 코어를 되감지 않고 여러 절연층을 적용합니다. 이 레이아웃은 한 쌍의 연선 데이터 케이블에 일반적이며, 한 층의 고체 PE 층과 한 개의 폼 스킨 층이 단일 패스로 적용됩니다. 이점은 도체가 여전히 정렬되어 있는 동안 레이어 간 접착력과 동심도가 고정되어 있고 라인 속도가 케이블을 되감은 횟수보다는 냉각 용량과 테이크업 장력에 의해 결정된다는 것입니다. 압출기가 라인으로 조립되는 방식에 대한 자세한 내용은 설명서에 자세히 설명된 기어박스, 스크류 및 배럴 배열을 검사하여 읽을 수 있습니다. 압출기 부품 구성 페이지 .
전선 절연을 위한 폴리에틸렌과 PVC, XLPE 및 FEP 비교
케이블 공장에서 대부분의 재료 선택 질문은 PE, PVC, XLPE 및 FEP/PFA의 네 가지 후보로 귀결됩니다. 아래 비교는 일반적인 화합물 공급업체 값과 표준 테스트 조건을 기반으로 합니다.
| 소재 | 유전 상수 | 소산 인자 | 온도 범위 | 일반적인 사용 |
|---|---|---|---|---|
| PE | 2.25 - 2.35 | 0.0002 - 0.0005 | -40°C ~ 70°C | 데이터, 전화, 제어, 동축 |
| PVC | 3.0 - 5.0 | 0.05 - 0.10 | -20°C ~ 70°C | 건물 와이어, 유연한 코드, 전원/제어 |
| XLPE | 2.3 | 0.001 | -40°C ~ 90°C | 중전압 전원 케이블 |
| FEP/PFA | 2.0 - 2.1 | 0.0001 | -65°C ~ 200°C | 고온, 고주파, 항공우주 |
케이블 제조업체의 결론은 실용적입니다. 정상 온도 범위에서 신호 무결성과 비용이 가장 중요할 경우 솔리드 PE를 선택하십시오. 유연성과 낮은 툴링 비용이 우선시되는 경우 PVC로 전환하십시오. 라인이 높은 도체 온도를 견뎌야 하는 경우에만 XLPE로 전환합니다. 다른 어떤 것도 열을 견딜 수 없는 환경을 위해 FEP/PFA를 예약하세요.
일반적인 PE 단열재 결함 및 이를 방지하는 방법
PE 절연체를 사용하는 케이블 공장에서는 동일한 결함이 반복적으로 발생합니다. 생산 주문을 시작하기 전에 원인과 수정 사항을 파악하면 재료 시간과 기계 시간이 모두 절약됩니다.
| 결함 | 증상 | 가능한 원인 | 수정 |
|---|---|---|---|
| 용융파괴 | 거친 오렌지 껍질 표면 | 과도한 전단율 또는 낮은 헤드 온도 | 라인 속도를 낮추거나 다이 온도를 높이십시오. |
| 침을 흘리다 | 다이 립에 두꺼운 침전물 | 다이 립에 달라붙는 저하된 PE | 정기적으로 다이를 청소하십시오. 핫스팟 확인 |
| 직경 변화 | 커패시턴스 및 임피던스 변화 | 불안정한 캡스턴 당김 또는 용융 온도 | 테이크업 장력 및 가열 구역 제어 확인 |
| 고르지 못한 폼 셀 | 케이블을 따라 커패시턴스가 급증합니다. | 발포제 분해 온도 불일치 | 배럴 프로필을 안정화합니다. 복합 복용량 확인 |
| 도체 접착 문제 | PE는 스트리핑할 때 구리에서 멀어집니다. | 차가운 도체 또는 산화된 구리 표면 | 도체 예열기 온도 높이기 |
이러한 결함의 대부분은 나쁜 폴리머 화학으로 인해 발생하지 않습니다. 이는 불안정한 온도 제어, 마모된 나사 형상 또는 장력 변동으로 인해 발생합니다. 이것이 바로 압출 라인의 유지 관리 루틴이 화합물 공식만큼 중요한 이유입니다. 권장되는 접근 방식은 문서화된 운영, 유지 보수 및 수리 일정 각 압출기 장치마다.
PE 단열 압출 장비 구매 전 확인 사항
새로운 PE 절연 라인은 장기적인 투자이므로 장비 결정은 사용할 화합물, 생산할 케이블 유형, 품질 시스템에 필요한 라인 속도를 기준으로 이루어져야 합니다. 아래 체크리스트는 가장 중요한 머신 수준 결정을 다룹니다.
- 나사 형상 및 L/D 비율 - PE 단열재에는 중간 전단 용융용으로 설계된 스크류가 필요합니다. 배리어형 스크류가 포함된 24:1~28:1 L/D 배럴은 범용 PVC 스크류보다 더 높은 생산량과 더 나은 용융 균일성을 제공합니다.
- 온도대 수 - 배럴에 최소 5~6개의 독립적인 가열 및 냉각 구역이 있고 크로스헤드와 다이에 별도의 제어가 있어 발포 PE 생산에 충분한 용융 온도를 안정적으로 유지합니다.
- 크로스헤드 및 툴링 설계 - 저용량 유선형 크로스헤드는 PE가 용융 온도에서 소비하는 시간을 줄이고 다이 드루(die drool)를 최소화합니다. 이는 색상 변경 응용 분야에 특히 중요합니다.
- 다운스트림 패키지 - 냉각 홈통이 목표 라인 속도에 맞게 충분히 긴지, 캡스턴, 댄서 및 테이크업이 얇은 벽 단열재에 필요한 엄격한 공차 내에서 장력을 유지할 수 있는지 확인합니다.
- 발포능력 - Cat 6 또는 동축 케이블을 만들 계획이라면 라인은 화학적 발포제 마스터배치 공급을 수용하고 안정적인 정전 용량에 필요한 좁은 셀 크기 창을 유지해야 합니다.
- 자동화 및 폐쇄 루프 제어 - 레이저 직경 게이지와 커패시턴스 모니터는 스크류 속도에 연결되어 스크랩의 긴 부분이 생성되기 전에 편차가 수정되어야 합니다.
- 유지보수 액세스 - 경첩식 배럴 커버, 쉽게 제거할 수 있는 나사, 명확하게 표시된 냉각 회로는 PE와 기타 화합물 사이를 청소하는 데 필요한 시간을 줄여줍니다.
고속 데이터 케이블 생산을 위해 많은 공장에서는 각 층에 자체 온도 프로파일이 적용되도록 전용 PE/PP 직렬 연결 절연 라인을 선택합니다. 다음에서 사용 가능한 구성을 비교할 수 있습니다. 와이어 절연 압출 기계 섹션 실제로 제조하는 케이블 범위에 라인 레이아웃을 일치시킵니다.
고속 PE/PP 시리즈 전선 절연 압출 라인 이 직렬 통합 라인은 구리 인발, 어닐링 및 압출을 결합하여 도체를 즉시 절연함으로써 산화를 방지하고 고속 신호선의 장기간 생산 기간 동안 일관된 전송 성능을 유지합니다. 제품보기 → 폴리에틸렌 와이어 절연에 대해 자주 묻는 질문
AC 전원 케이블에 폴리에틸렌 절연체를 사용할 수 있습니까?
예, 최대 약 1kV의 저전압 케이블의 경우 PE는 낮은 누설 전류와 우수한 내습성을 제공합니다. 중압 및 고전압 전원 케이블의 경우 업계는 일반적으로 더 높은 연속 도체 온도 등급을 갖는 가교 PE인 XLPE로 전환합니다. 따라서 결정은 기본 수지 이름이 아닌 최대 도체 온도와 전압 등급을 기준으로 이루어집니다.
PE 와이어 절연체는 어떤 온도 범위를 견딜 수 있습니까?
표준 고체 PE 등급은 -40°C ~ 70°C 사이에서 연속 서비스 등급을 받았습니다. 일부 HDPE 등급은 80°C 부근의 단기 피크를 견딜 수 있지만, 케이블에 그 이상의 온도가 지속되는 경우 XLPE, FEP/PFA 또는 실리콘 절연체가 올바른 선택입니다. 정격 온도를 초과하면 산화가 가속화되고 폴리머가 부서지기 쉽습니다.
네트워크 케이블에 고체 PE 대신 발포 PE를 사용하는 이유는 무엇입니까?
발포 PE에는 유전 상수를 약 2.26에서 1.3 - 1.6으로 낮추는 수백만 개의 가스 셀이 포함되어 있습니다. 유전 상수가 낮을수록 단위 길이당 커패시턴스가 감소하고 신호 전파 속도가 향상되며 감쇠가 낮아집니다. 이는 정확히 Cat 6, Cat 6A 및 동축 케이블에 필요한 특성입니다. 단점은 발포 압출이 고체 압출보다 더 엄격한 온도 제어가 필요하다는 것입니다.
케이블 공장에서는 생산 중에 PE 절연체 품질을 어떻게 신속하게 판단할 수 있습니까?
세 가지 온라인 장비는 외경 및 동심도를 측정하는 레이저 직경 게이지, 발포 라인의 절연 균일성을 측정하는 정전 용량 모니터, 핀홀을 측정하는 스파크 테스터 등 거의 즉각적인 정보를 제공합니다. 외경이 인쇄 사양 내에 유지되고 정전 용량 값이 변동하지 않으면 절연은 거의 항상 허용됩니다. 오프라인에서는 짧은 샘플을 사용하여 표면 매끄러움과 도체에 대한 접착력을 확인할 수 있습니다.
PE 단열재는 압출 전에 건조해야 합니까?
나일론이나 PET와 달리 PE는 수분을 거의 흡수하지 않으므로 일상적인 호퍼 건조가 필수는 아닙니다. 중요한 예방 조치는 화합물을 건조한 상태로 보관하고 뜨거운 배럴에 들어가는 차가운 펠릿에 응축이 발생하지 않도록 하는 것입니다. 습기 문제가 나타나면 일반적으로 PE 자체가 아닌 냉각 씰 누출 또는 습기찬 보관으로 인해 발생합니다.
 관련 제품